欢迎您来到郑州华强重工科技有限公司!

品质铸就辉煌 可靠承载重托
本产品通过ISO9001质量管理体系认证
服务咨询电话
156-3820-6333本产品通过ISO9001质量管理体系认证
服务咨询电话
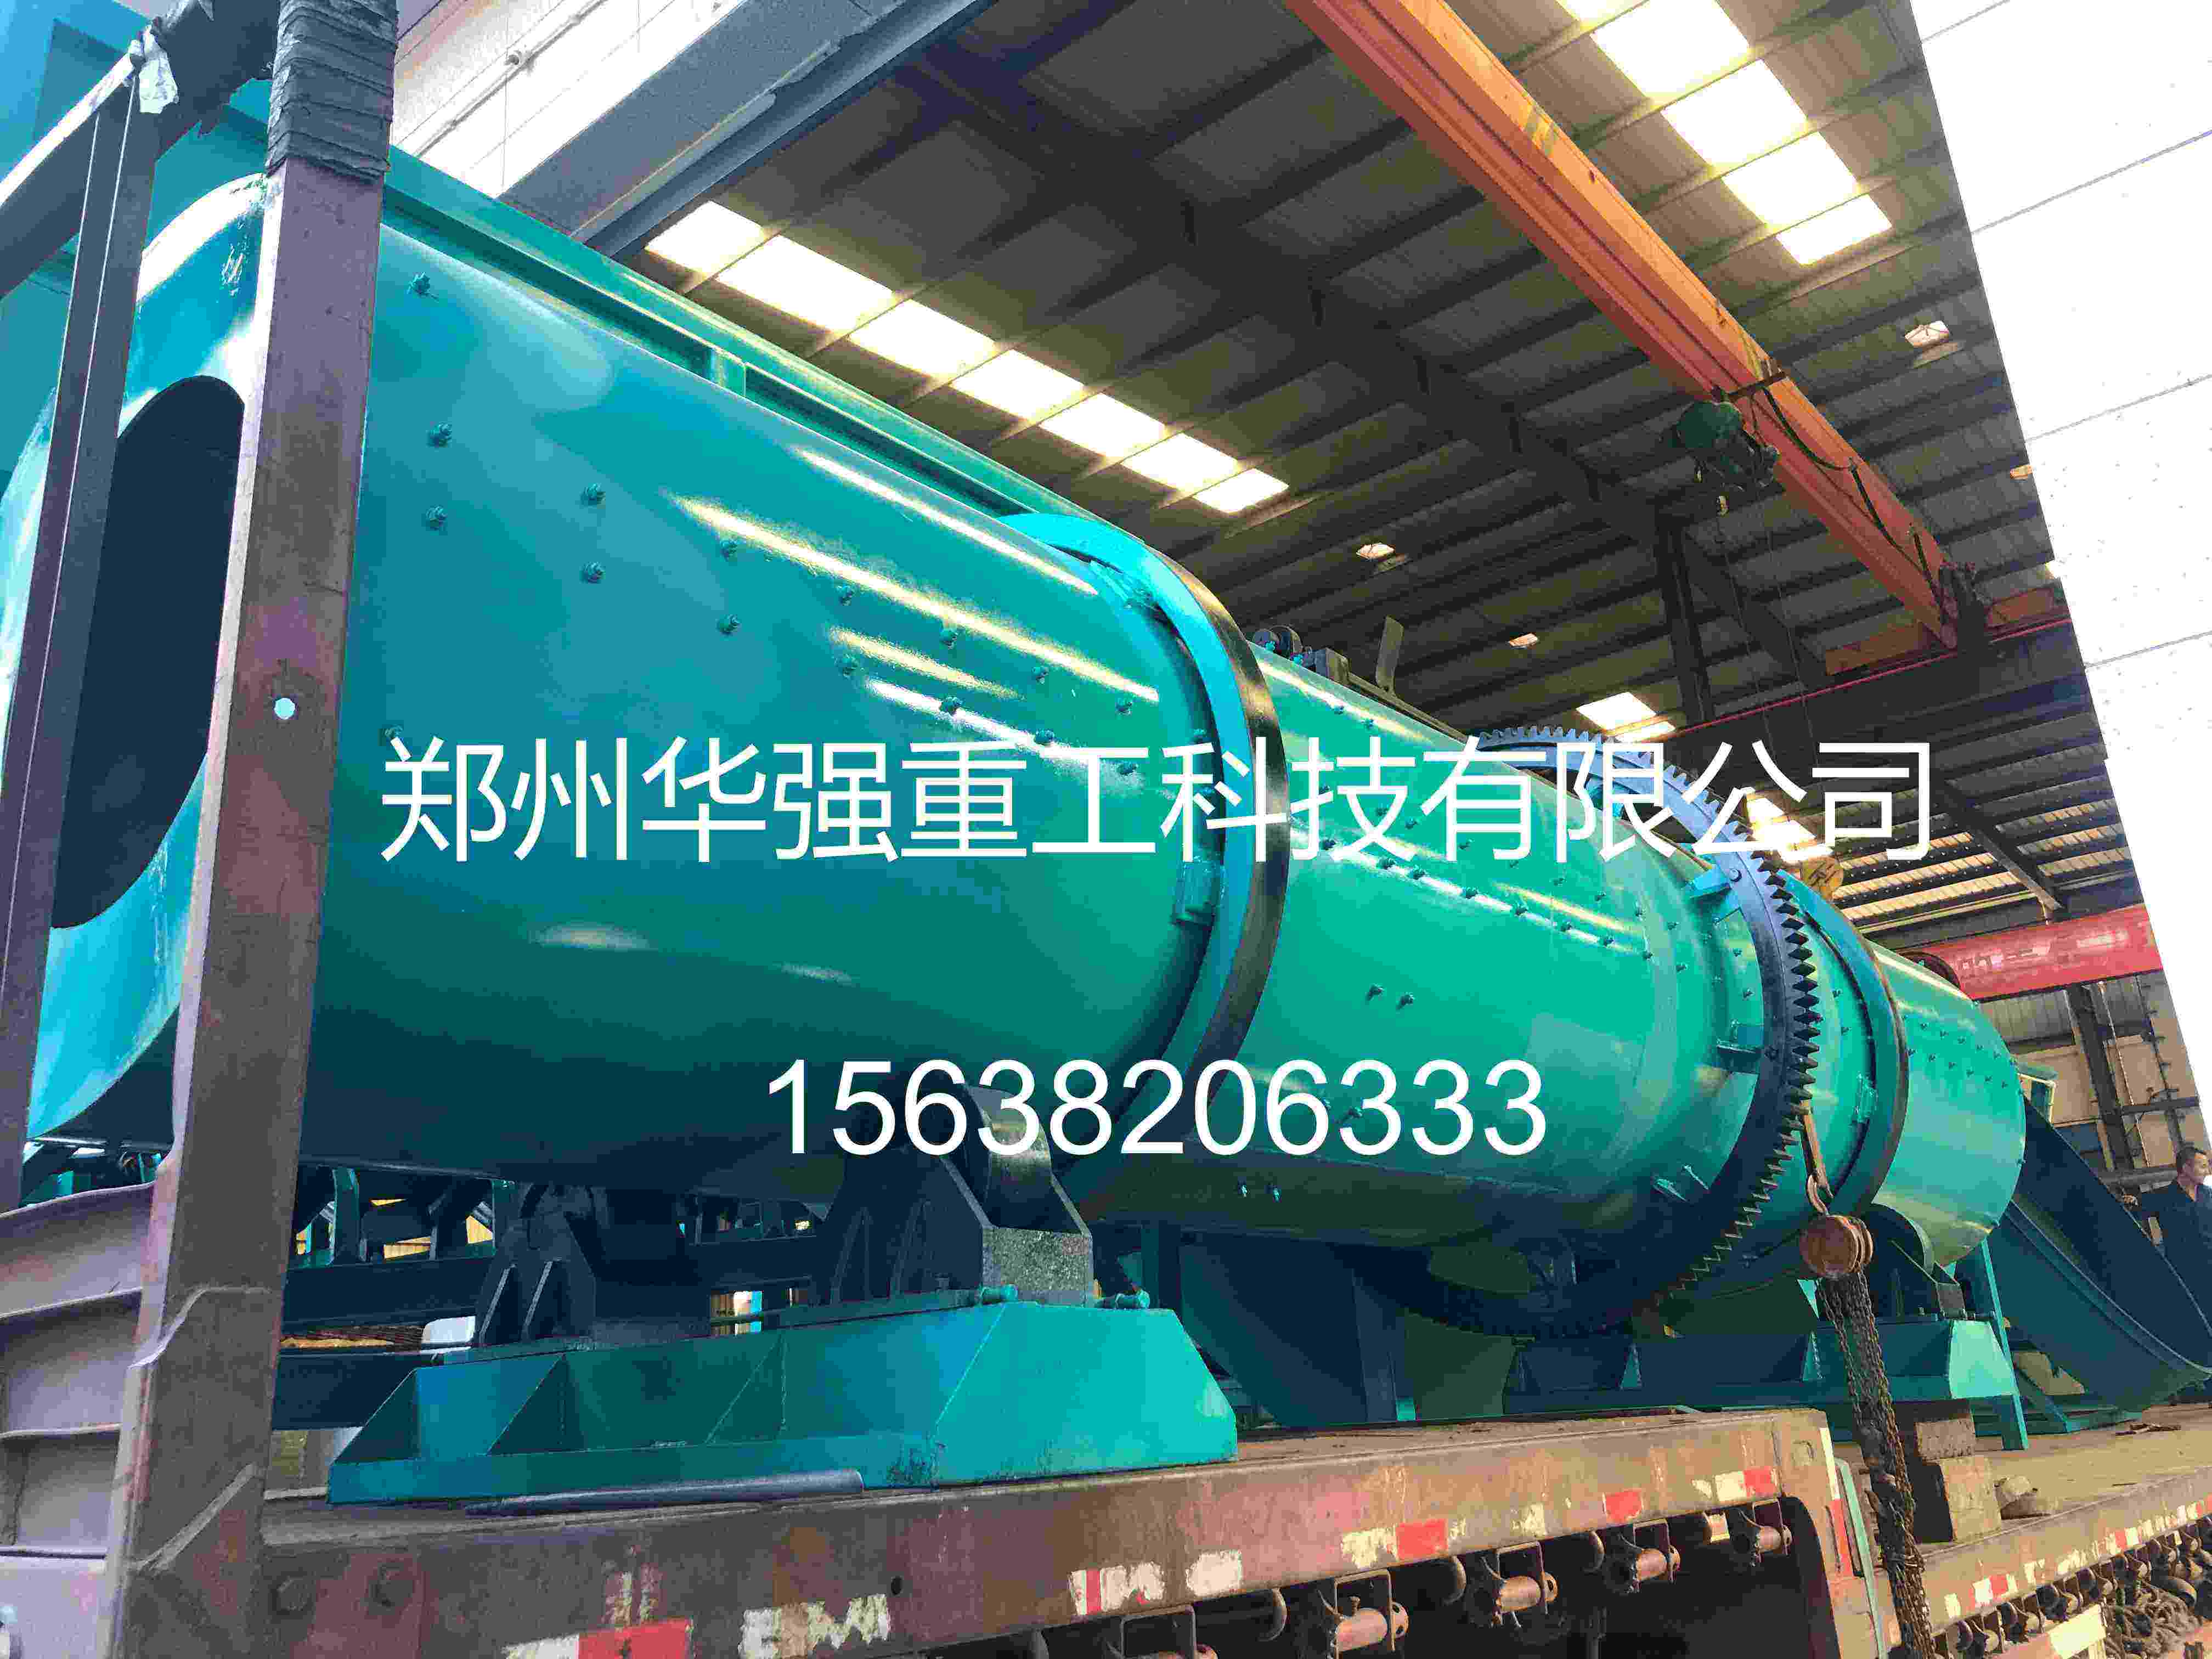
156-3820-6333有机肥和复合肥颗粒从造粒机出来时,往往带着毛刺、棱角或表面凹坑,直接装袋就是一副"土气"模样。更麻烦的是,表面粗糙的颗粒在搬运中容易掉粉,入库后吸潮结块风险也更高。不少厂家把原因归结到造粒环节,反复调整转速和水分,效果却有限。实际上,成品颗粒的卖相很大程度上取决于后处理工序——包膜机的状态,才是决定颗粒表面光洁度的 一环。
包膜机的工作原理并不复杂:颗粒进入旋转的滚筒后,被筒内抄板不断抄起、滚落,形成连续的料帘;与此同时,雾化喷嘴将包膜剂均匀喷洒在料帘上,颗粒表面形成一层均匀的薄膜,经滚动摩擦后变得致密光滑。整个过程的关键词是"均匀"——液滴要均匀、料帘要均匀、翻滚要均匀,任何一处失控,膜层就会出现厚薄不均,表面自然粗糙。
喷嘴的雾化效果是先要排查的环节。雾化不良时,包膜剂以较大液滴形式落到颗粒表面,局部过湿导致颗粒粘连成团,干燥后形成疙瘩与麻点;雾化过度则液滴过细,尚未接触颗粒就被气流带走,膜层覆盖不完整,表面依旧毛糙。判断方法很直观:停机观察喷嘴喷出的雾锥是否连续、对称,是否有滴漏或偏喷。喷嘴堵塞、磨损或气压不稳,都会破坏雾锥形态,这类问题在长期使用高固含量包膜剂的生产线上尤其常见。
滚筒转速与料帘状态直接决定膜层的均匀性。转速偏低时,颗粒被抄起的高度不足,料帘稀薄,颗粒与雾滴接触机会不均,部分颗粒反复裹附、部分颗粒漏喷;转速偏高则离心效应增强,颗粒贴壁随筒同步旋转,失去相对滚落运动,膜层反而无法形成。理想状态是颗粒被稳定带到筒体中上部后呈帘状均匀撒落,此时雾滴与颗粒的接触 充分。抄板磨损或角度变形会削弱抄起能力,等效于转速不足,这类隐蔽磨损往往被误判为"转速没调好"。
包膜剂本身的性质与温度不容忽视。液体包膜剂粘度过高时流动性差,难以在颗粒表面铺展,容易形成橘皮状纹路;固含量过高则易在喷嘴处结焦堵塞。多数包膜剂需要加热至适宜温度以降低粘度,温度不足是冬季生产表面粗糙的高发原因。此外,包膜剂与颗粒的匹配性也很关键——疏水性强的物料表面不易润湿,膜层附着力差,需要选用针对性配方或添加适量助剂。
进入包膜机的颗粒状态同样是前提。颗粒温度偏低时,包膜剂铺展后难以快速固化,容易被后续翻滚蹭掉;颗粒表面粉尘过多则会在膜层与颗粒之间形成隔离层,导致膜层起壳脱落。因此包膜工序前应有充分筛分与除尘,颗粒保持适当温度入机,这两个条件不满足,再精细的喷嘴调节也难以见效。
滚筒倾角与填充率也需要匹配。倾角过大颗粒停留时间过短,膜层来不及成型即排出;填充率过高则料层过厚,内层颗粒无法接触雾滴。两者共同决定颗粒在筒内的实际停留时间,一般应保证足够的滚动铺展时间,让膜层在排出前基本定型。
综合来看,颗粒表面粗糙的问题,排查顺序应当是先查雾化与喷嘴,再看料帘与转速,随后核实包膜剂温度与粘度, 确认入机颗粒的温度与粉尘状态。包膜机作为成品出厂前的 一道修饰工序,其状态直接决定产品的主要印象。把这五个环节理顺,颗粒的光洁度、流动性以及抗结块性能往往能同步改善,卖相提升带来的议价空间,通常远超调试本身投入的工时。
有机肥对作物及化肥的促进作用!1,据相关数据证实我们实际生产中化肥的利用率只有30%~45%。损失的化肥一部分分解释放到大气中,一部分则随着水土流失掉了,还有一部分被固定在土壤中,不能被植物直接吸收利用,而且还会造成土壤盐渍化和板结等不良后果。当我们施入有机肥后,其有益生物活动就能改善土壤结构,增加土壤保水保肥能力,从而减少了养分的流失。加上有机质有益微生物解磷解钾作用,能使化肥有效利用率提...
在当今环境保护和农业可持续发展的背景下,有机肥作为一种环保、可再生的农业生产资料,备受关注。而猪粪,作为丰富的有机肥料原料,其资源化利用具有重要意义。猪粪制作有机肥的工艺流程1.粪便收集与处理:首先,猪粪需要进行集中收集,并进行处理,以减少异味和杂质。华强重工提供的粪便收集和处理设备可 完成这一步骤。2.发酵处理:将收集到的猪粪进行发酵处理是制作有机肥的关键步骤。通过添加适量的有机菌种和控...
河南造粒机生产基地众多,其中郑州华强重工深耕有机肥、复合肥造粒设备研发制造多年,是中原地区专业的造粒机厂家。依托成熟的机械制造工艺与本地化售后优势,华强重工造粒机凭借性能稳定、适配性强、性价比高的特点,广泛供应河南及 肥料加工厂,成为中小型有机肥、复合肥生产线的优选成型设备。郑州华强重工主营造粒机设备品类齐全,涵盖干法对辊挤压造粒机、圆盘造粒机、滚筒造粒机等主流机型,可适配不同原料与产能需...
复混肥料是当前农业生产中应用很广泛的肥料品类,氮磷钾及中微量元素的精准配比,可完全匹配不同区域土壤、不同作物的需肥规律,实现减肥增效的种植目标。复混肥料加工的成品品质,不仅取决于配方设计,更直接由设备选型合理性与工艺管控精度决定。理清复合肥设备选型核心要点与标准生产工艺,就能避开成球率低、养分不均、能耗过高等常见生产痛点,搭建出增效稳定的复混肥生产线。完整的复混肥料标准生产工艺,分为八大核心...


PRODUCTS

郑州华强重工科技有限公司
联系电话:0371-86570111
手 机:156-3820-6333
传 真:0371-86570111
地 址: 河南省郑州市荥阳市乔楼镇万山路313号
电子邮箱:807586248@qq.com
版权所有 郑州华强重工科技有限公司 电话:0371-86570111 156-3820-6333 地 址: 河南省郑州市荥阳市乔楼镇万山路313号


